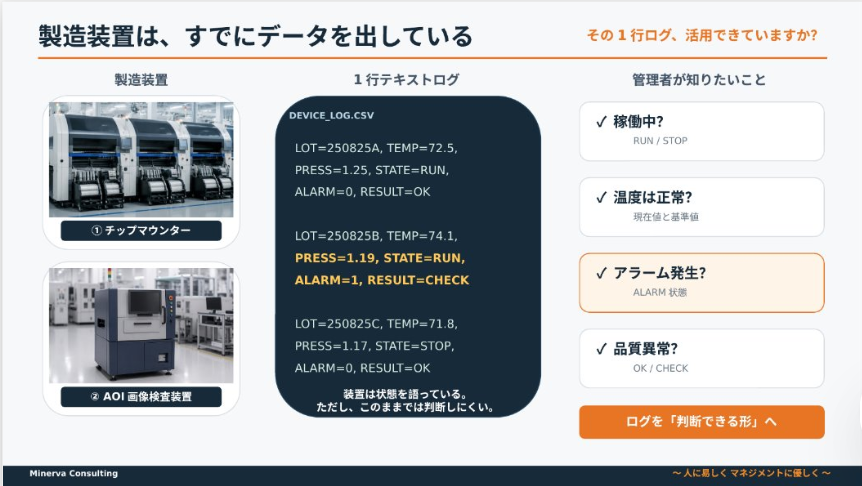
製造装置が出力する「1行のログ」そのまま眠らせていませんか?
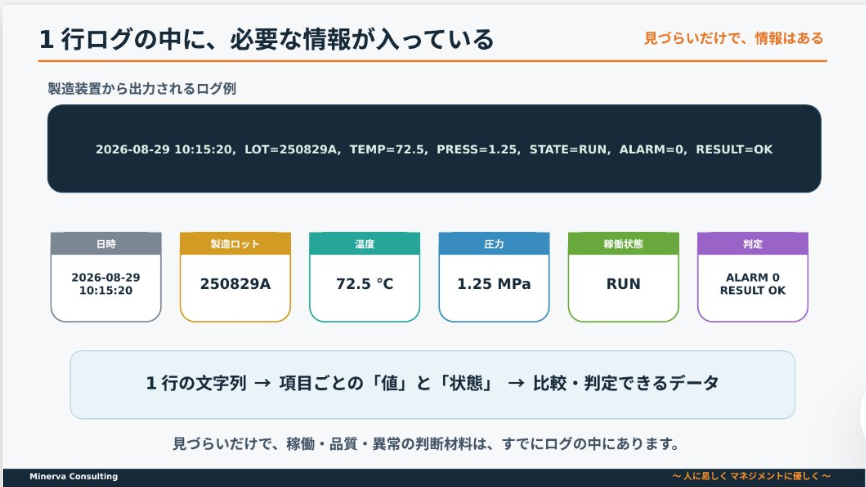
1行の文字列を分解すれば、稼働状況・品質状態・異常兆候の把握につながります。
製造装置は状態情報をログとして出力しています。1行の文字列を、判断できる形へ変えていきます。
項目
- 時刻
- 温度
- 圧力
- 稼働状態
- 材料投入状態
- アラーム状態
ログ出力サイクルの補足:
・チップマウンター:1分サイクル。1台あたり判定ポイント20か所の場合、20行(20レコード)/分。3連構成では60行(60レコード)/分。
・AOI画像検査装置:検査対象基板の投入後、約20秒/検査で、CSVに1行レコードずつ蓄積。
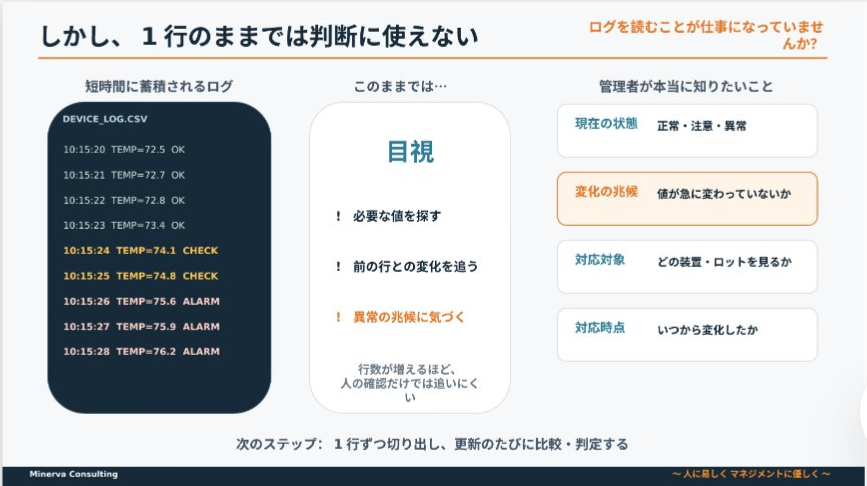
管理者が見たいのは「ログ」ではなく、「今、装置がどうなっているか」です。
左側:現在の状態
- 項目と値が一続きになっている
- 必要な数値を簡単に比較できない
- 時系列で変化を追いにくい
- 正常なのか異常なのか判断しにくい
- 担当者がログを目視確認している
右側:管理者が本当に知りたいこと
- 装置は正常に動いているか
- 温度や圧力は基準内か
- 状態に変化が起きていないか
- 対応が必要な装置はどれか
ログは短時間に次々と蓄積されます。管理者が必要なのはログそのものではなく、現在の状態、変化の兆候、対応すべき対象と時点です。
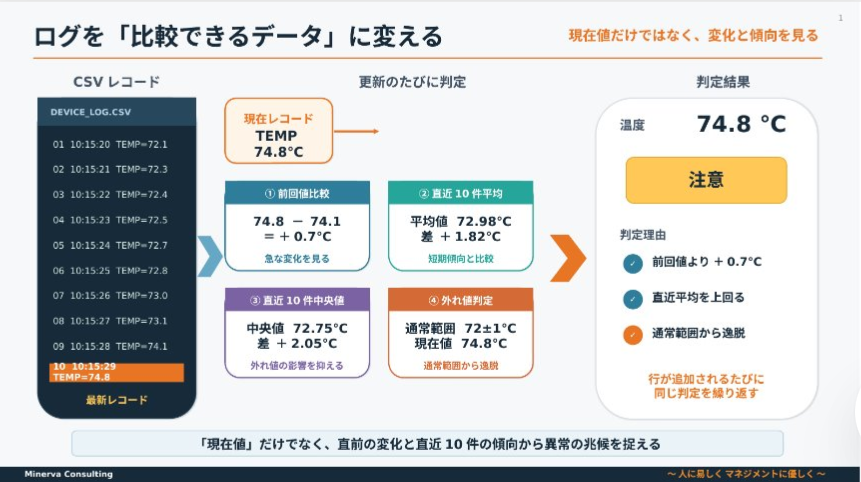
- 文字列の中から対象項目を探す
- 必要な部分を切り出す
- 数値項目と状態項目に変換する
- 日時情報と組み合わせて蓄積する
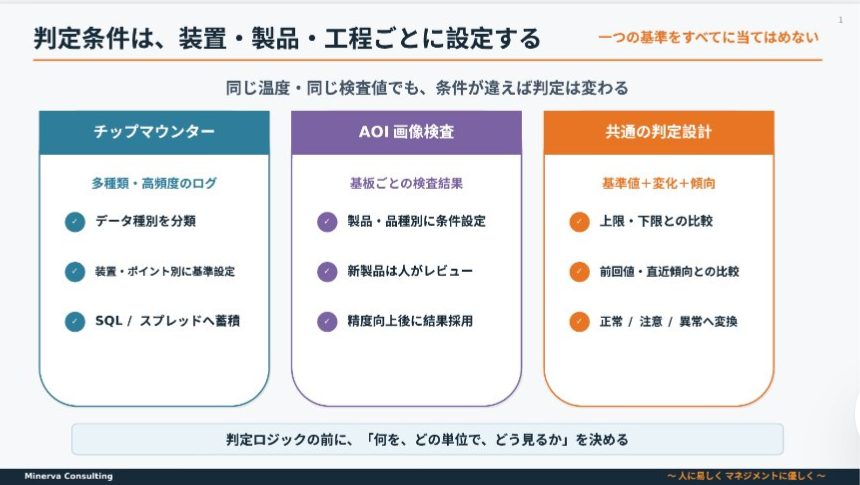
リアルタイム監視の基本は、「今の値」と「基準」を比較することです。
判定例
| 項目 | 現在値 | 基準 | 判定 |
|---|---|---|---|
| 温度 | 72.5℃ | 70~75℃ | 正常 |
| 圧力 | 1.25MPa | 1.00~1.20MPa | 注意 |
| 攪拌 | ON | ON | 正常 |
| 材料投入 | 未完了 | 完了予定 | 要確認 |
判定の考え方
- 現在値と基準値の比較
- 上限・下限による判定
- 状態コードによる判定
- 前回値との変化量の確認
- 一定時間内の変化傾向の確認
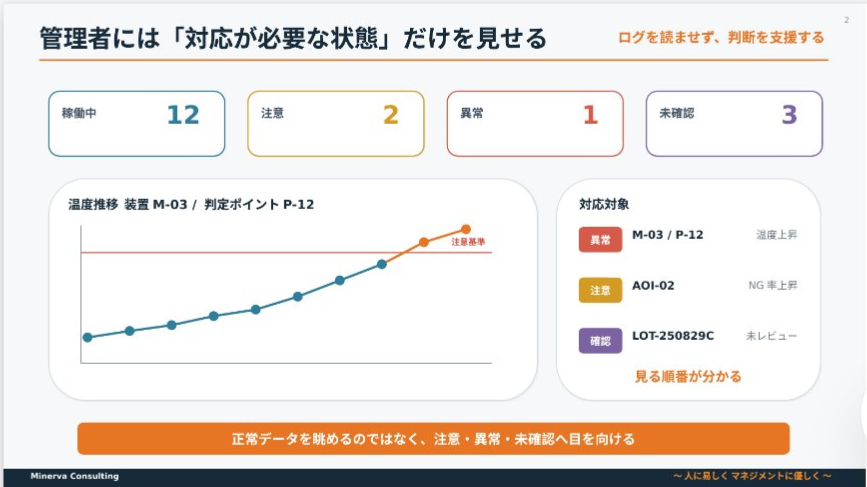
図の説明:
左図は、M-03/P-12のチャートで、結果を右の「異常」M-03/P-12 と判定しています。
管理者や現場責任者に必要なのは、CSVの全行ではありません。正常、注意、異常、未確認を集約し、どの装置、ロット、判定ポイントを確認すべきかを示します。時系列変化と判定理由を合わせて表示すると、対応の優先順位を決めやすくなります。
注:表示件数、装置名、ロット番号、グラフ値は説明用サンプルです。
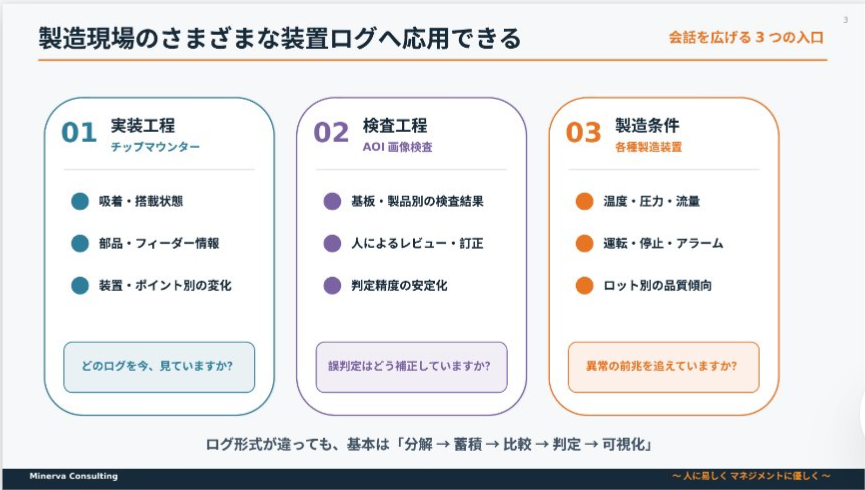
対象装置が変わっても、ログを分解し、必要な単位で蓄積し、基準や過去値と比較して判定し、管理者へ見せる基本構造は共通です。
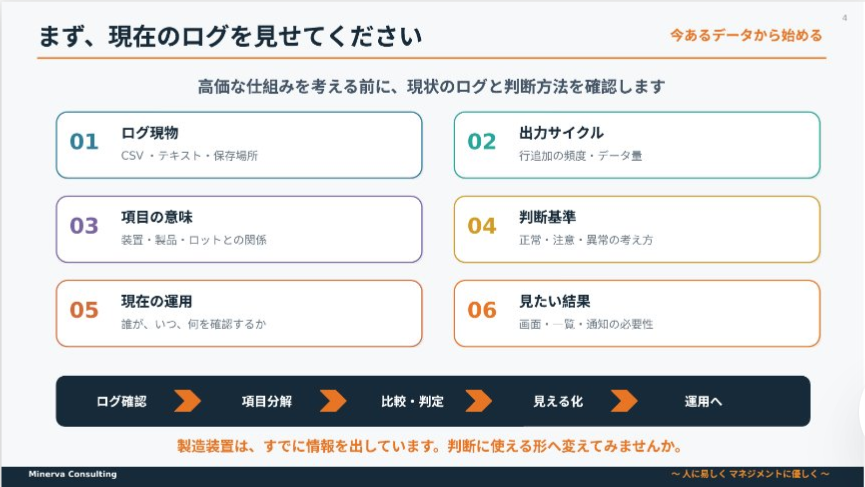
最初に確認したいのは、現在出力されているログの現物です。ファイル形式、保存場所、出力サイクル、項目の意味、現在の判断方法、管理者が見たい結果を整理します。
その上で、項目分解、蓄積、比較・判定、可視化の順に小さく組み立てます。いきなり大規模な仕組みを前提とせず、今あるデータから判断可能性を確認することが出発点です。
製造装置は、すでに情報を出しています。その情報を、現場と管理者が判断に使える形へ変えてみませんか。
